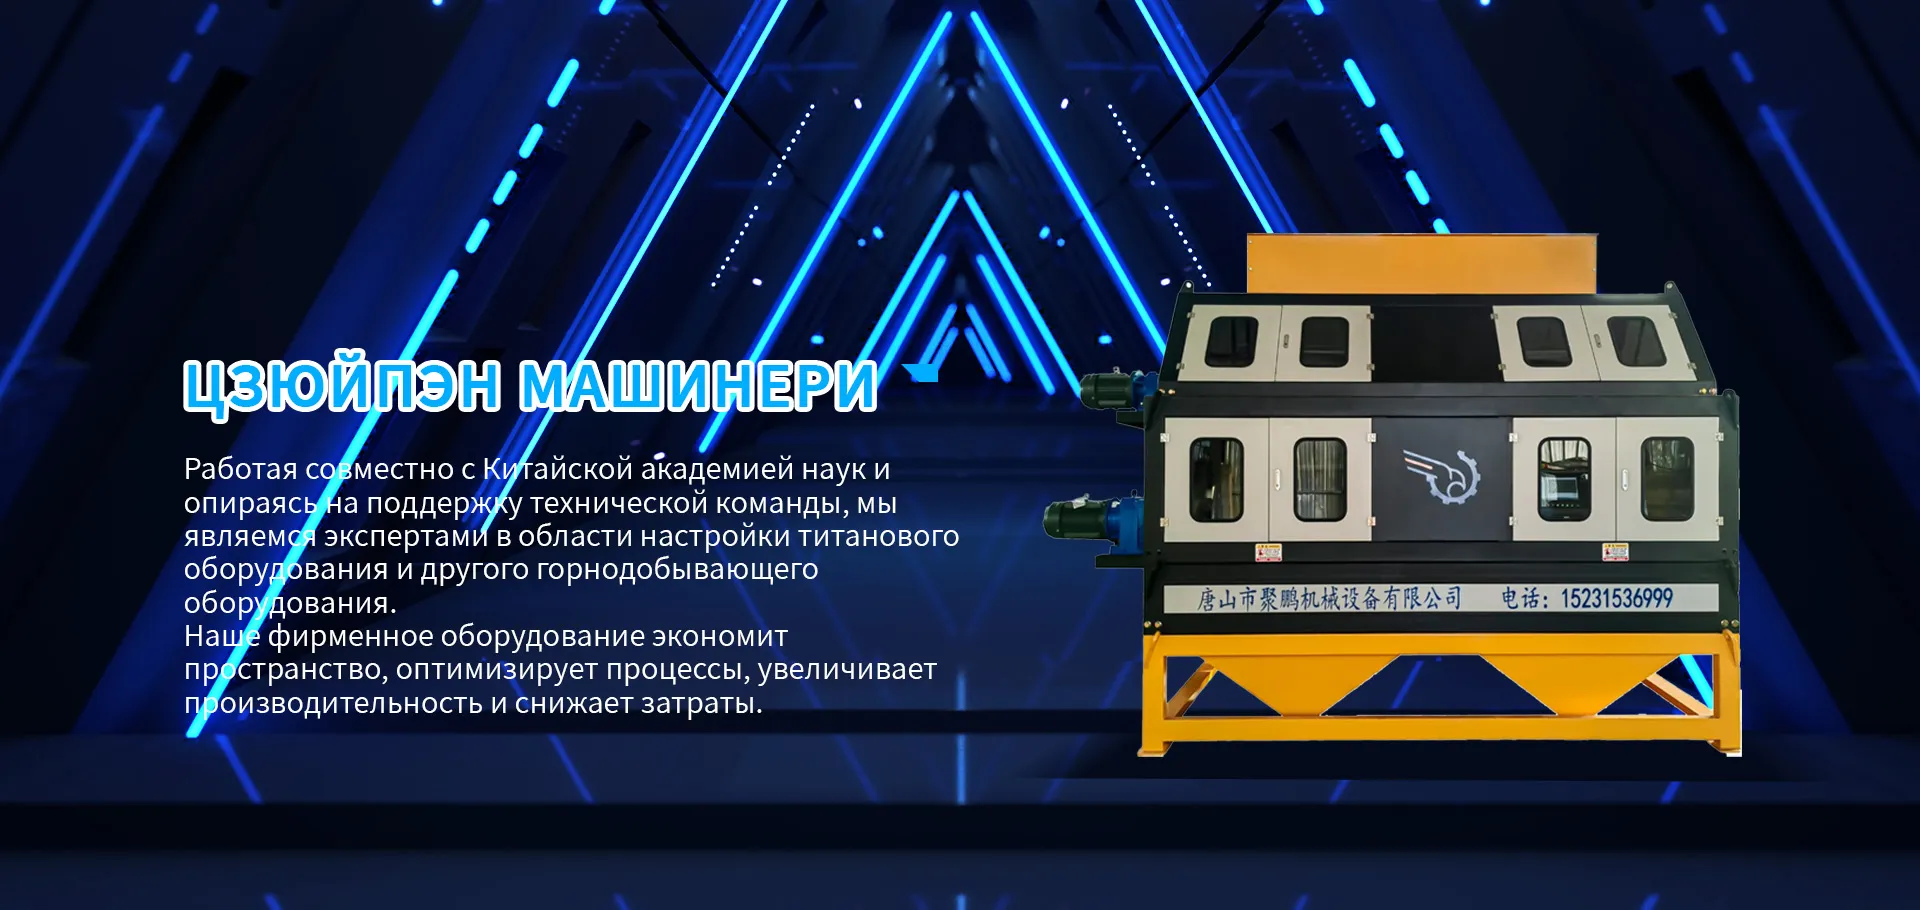
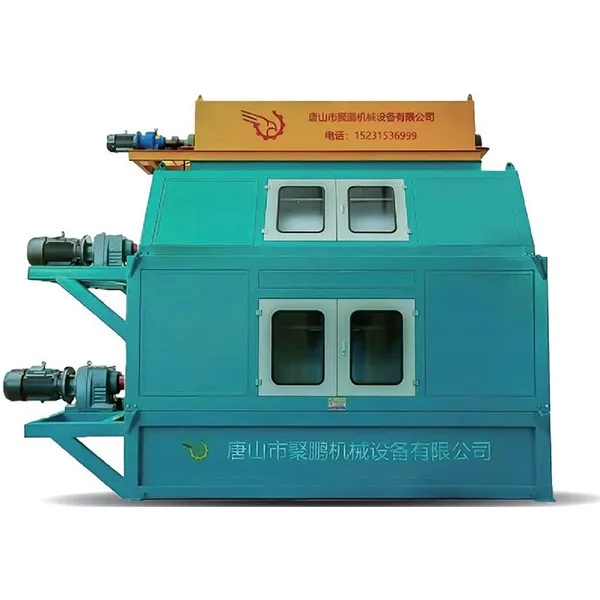
Двухвалковая машина для обезжелезивания и сухого отделения титана тип I
Подробная информация о продукте Сухой сепаратор титана изготовлен из высокоэффективных постоянных магнитов, изготовленных по специальной технологии, с магнитным полем интенсивностью до 12000 гауссов.Усовершенствованная технология автоматической...
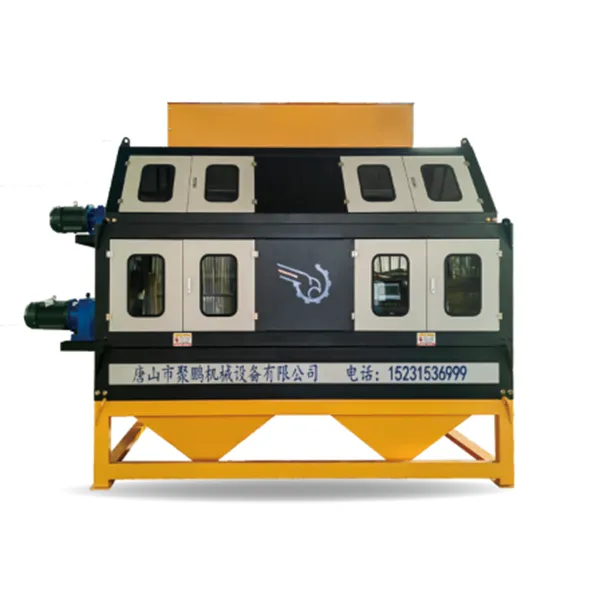
Двухвалковая машина для обезжелезивания и сухого отделения титана тип II
Подробная информация о продукте Этот сухой сепаратор титана обеспечивает высокое качество продукта, использует технологию большого угла наклона, отличается низким энергопотреблением, простотой установки, низким уровнем ремонта, высокой степенью...
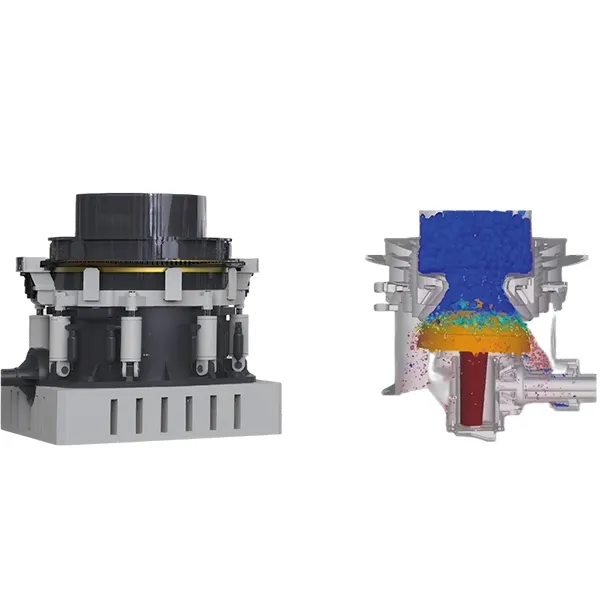
Конусная дробилка серии H
Подробная информация о продукте Конусная дробилка серии H, предназначенная для твердых пород, широко используется с большим коэффициентом дробления, большой производительностью, простотой обслуживания, стабильной работой и т. Д и может пред...
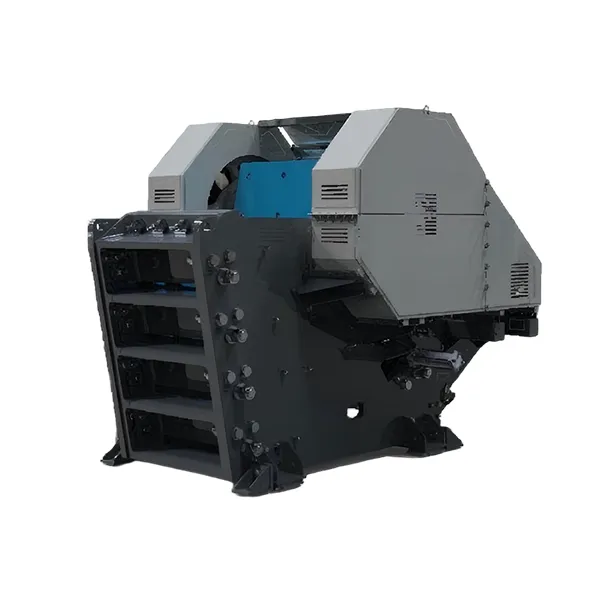
Дробилка типа E
Подробная информация о продукте Разгрузочное отверстие щековой дробилки этой серии использует усовершенствованный гидравлический метод бесступенчатой регулировки, который может гибко регулировать размер разгрузочного отверстия и расширять д...
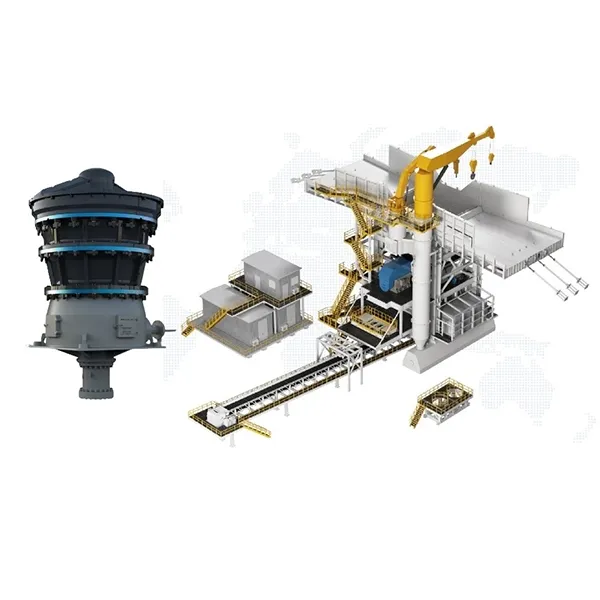
Гирационная дробилка серии SD
Подробная информация о продукте Гирационная дробилка серии SD – это ТОП СЕРВИС. Таблица технических параметров гирационной дробилки Модель (mm) Размер подающего порта (mm) Движущийся конус является самым прямым (mm) Максимальн...
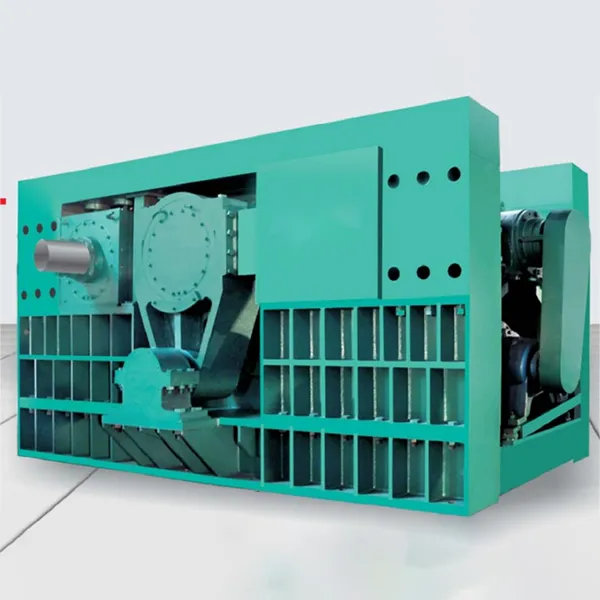
Валковая мельница высокого давления с одним приводом
Подробная информация о продукте Валковая мельница высокого давления с одним приводом широко используются в таких отраслях промышленности, как предварительное измельчение цемента, шлака и сталеплавильного шлака, сверхтонкое дробление металли...
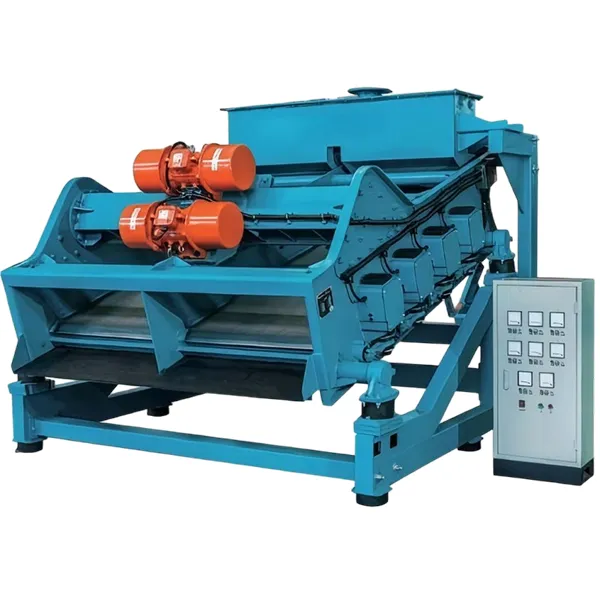
Комбинированный вибрационный грохот серии FMVS
Подробная информация о продукте Вибрация поверхности грохота складывается из линейной вибрации всей машины и электромагнитной вибрации сетки грохота.Интенсивность электромагнитной вибрации, высокая частота (50 Гц), укрепляют мелкозернистый ... 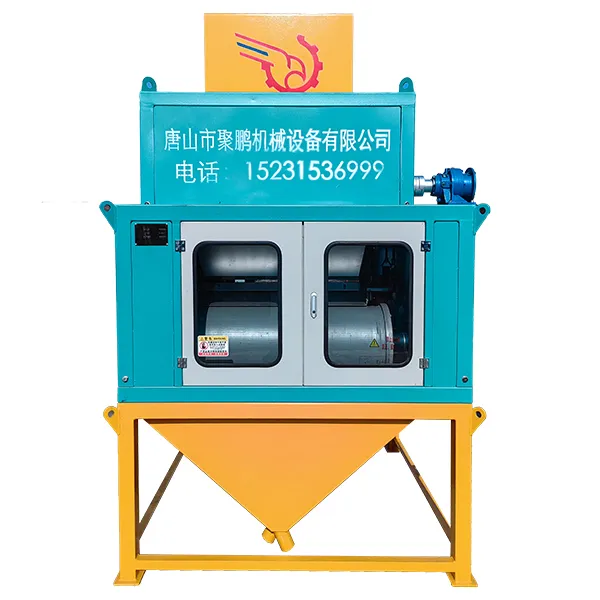
Трёхвалковая машина для обезжелезивания и сухого отделения титана тип II
Подробная информация о продукте Он подходит для всех видов повторного отбора и очистки титанового порошка, и использует технологию большого угла обертывания, которая обладает такими характеристиками, как большая производительность (примерно в 3... 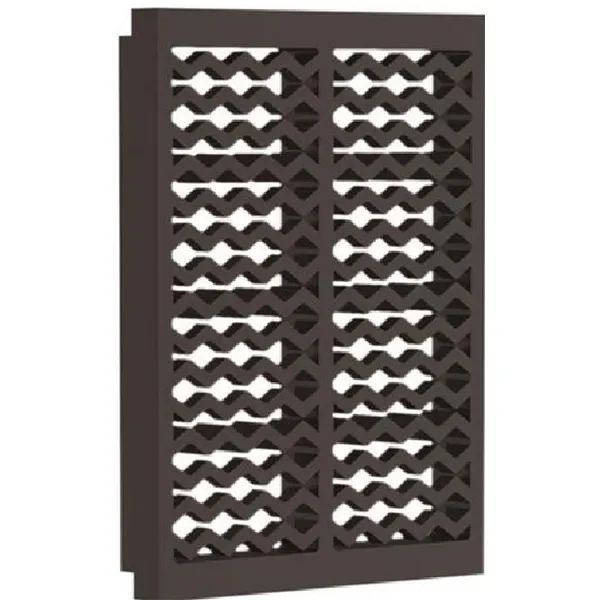
Резиновые сита 610×305
Подробная информация о продукте Используется в основном для классификации по размеру частиц металлических и неметаллических минералов, таких как уголь, железо, алюминий, литий. Параметры продукта Ширина щели Пропускаемость Ширина ... 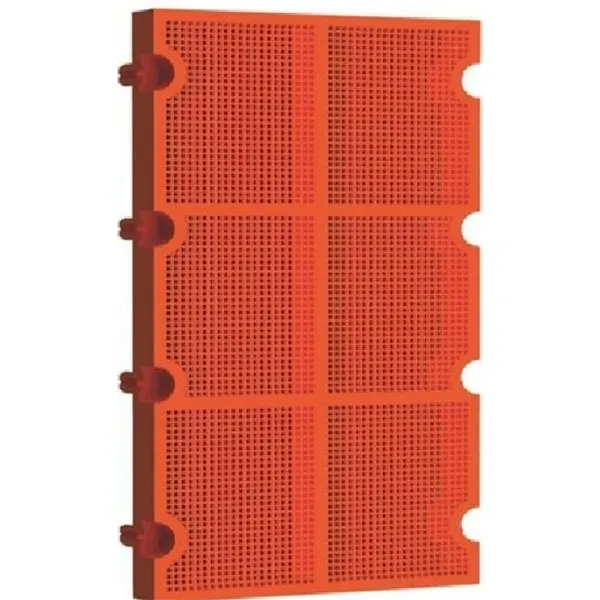
Натяжной тип с мелкой сеткой
Подробная информация о продукте Используется в основном для обезвоживания и отделения металлов и неметаллических минералов, таких как уголь, железо, алюминий, литий и т. д. Параметры продукта Размер отверстия Пропускаемость Ширина... 
Полностью щелевая решетка 610×305
Подробная информация о продукте Используется в основном для обезвоживания и обесжиривания металлических и неметаллических минералов, таких как уголь, железо, алюминий, литий. Параметры продукта Просеиваемость Пропускаемость Ширина... Наши новости
01
11/2026Конусная дробилка КМД: выбор, обслуживание и ремонт
содержание Выбор конусной дробилки КМД: три параметра, которые нельзя игнорировать Обслуживание КМД: когда «по графику» вредит, а «по состоянию» спасает Ремонт КМД: три зоны, где экономия оборачивается потерей Практика ООО Таншань Цзюйпэн Машинери Оборудование: не оборудование, а решение Конусная дробилка КМД — это не инвестиция в технику. Это инвестиция в предсказуемость Конусная дробилка КМД — не просто машина, а технологический узел, от которого зависит стабильность всего дробильно-сортировочного цеха. Мы видели, как один неверный выбор модели приводил к 30% росту износа деталей за полгода. И как грамотное обслуживание продлевало срок службы подвижного конуса на 18 месяцев даже при работе с абразивным гранитом. В этой статье — только то, что проверено на объектах: как выбрать КМД без переплат и компромиссов, когда вмешиваться в эксплуатацию, и почему ремонт «по инструкции» часто обходится дороже, чем профилактика «по опыту». Выбор конусной дробилки КМД: три параметра, которые нельзя игнорировать Первое, что делают большинство заказчиков — сравнивают мощность и габариты. Это ошибка. Реальный выбор начинается с трёх точек: Твёрдость и абразивность материала. КМД-1200 выдерживает базальт с показателем абразивности 0,35 мм/кг, но уже при 0,42 мм/кг требует замены футеровки каждые 6 недель. Мы рекомендуем проводить лабораторный анализ породы — не по среднему значению, а по максимальному пикам в карьере. Фракционный состав исходного питания. Если более 15% материала крупнее 200 мм попадает в загрузочную воронку КМД, возрастает риск заклинивания и аварийного останова. Требуется предварительная щековая дробилка с регулируемым зазором или решётчатый питатель с обратной промывкой. Требуемая конечная крупность и модуль дробления. Для получения фракции 0–10 мм коэффициент дробления должен быть не менее 6,5. У КМД-2200 он достигает 7,2 — но только при чистой загрузке и давлении масла 1,8–2,1 МПа. При падении давления до 1,5 МПа модуль снижается на 22%. Ни одна таблица характеристик не покажет это. Только замеры на действующем объекте. Обслуживание КМД: когда «по графику» вредит, а «по состоянию» спасает Стандартный график ТО каждые 500 моточасов работает для идеальных условий. На практике — 70% отказов связаны с системой смазки. Мы фиксировали случаи, когда масло теряло вязкость через 120 часов из-за перегрева подшипников эксцентрикового вала. Причина? Забитый теплообменник и отсутствие контроля температуры на выходе. Что реально работает: Еженедельный визуальный осмотр уплотнений и следов утечки — особенно в районе верхнего подшипника; Анализ масла каждые 200 часов (не реже) — по содержанию железа и меди. Превышение 120 ppm Fe — сигнал к разборке; Проверка натяжения ремней привода каждые 72 часа — прослабление на 5 мм увеличивает вибрацию вала на 40%; Контроль уровня масла в гидросистеме перед каждой сменой — колебания выше ±3 мм вызывают нестабильное положение конуса. Автоматическая система смазки с дозированием по времени и давлению — не роскошь. Это снижение простоев на 65% по данным наших клиентов в Узбекистане и Казахстане. Ремонт КМД: три зоны, где экономия оборачивается потерей Наиболее частые ошибки при ремонте: Замена только подвижного конуса. Но износ всегда парный: если изношен конус — изношена и чаша. Игнорирование этого приводит к дисбалансу и разрушению эксцентрикового вала через 3–4 месяца. Использование неоригинальных вкладышей. Разница в твёрдости на 5 HRC даёт +200% износ при работе с кварцитом. Оригинальные вкладыши из стали ZG40Mn2Mo имеют контролируемую структуру и термообработку — это не маркетинг, а результат испытаний в лаборатории 11-й Академии Китайской корпорации аэрокосмической науки и технологий. «Притирка» конуса без контроля зазора. Допустимый зазор между конусом и чашей — 1,2–1,8 мм. Превышение на 0,3 мм снижает производительность на 11%, а на 0,5 мм — вызывает ударные нагрузки, разрушающие раму. Каждый ремонт требует замера геометрии рабочей камеры лазерным сканером. Без этого — возврат к прежним проблемам через 90 дней. Практика ООО Таншань Цзюйпэн Машинери Оборудование: не оборудование, а решение Мы не продаём КМД как отдельную единицу. Мы интегрируем её в линию. Например, в проекте в Киргизии мы совместили КМД-1700 с магнитным сепаратором постоянного тока напряжённостью 14 000 Гс — это позволило удалять железосодержащие включения до дробления и снизить износ дробилки на 37%. В другом случае — подключили систему мониторинга вибрации и температуры к единой SCADA-системе завода. Результат: прогнозируемый ремонт за 72 часа до отказа. Все решения адаптируются под климат, электроэнергию, квалификацию персонала. Шеф-монтаж, пусконаладка, обучение операторов — входят в базовый пакет. Не как опция. Как обязательный этап. Конусная дробилка КМД — это не инвестиция в технику. Это инвестиция в предсказуемость Правильный выбор, жёсткий контроль обслуживания, ремонт по данным — всё это сводится к одному: минимизировать простои и стабилизировать качество продукта. Конусная дробилка КМД, установленная и поддержанная профессионально, работает 5–7 лет без капитального ремонта даже в условиях высокой нагрузки. Главное — начать не с каталога, а с анализа своего процесса. Потому что дробилка не решает проблему. Она усиливает то, что уже есть: слабые места — вдвое, сильные — втрое.
01
11/2026Ударная дробилка — выбор для эффективного дробления твёрдых материалов
содержание Когда ударная дробилка оправдана технически — и когда нет Что делает конструкцию надёжной — на практике Как выбрать — без переплаты и ошибок Ударная дробилка — начало цепочки, а не финал Ударная дробилка — не просто один из вариантов дробления. Это решение, которое меняет баланс между производительностью, износостойкостью и энергозатратами при переработке твёрдых пород: гранита, базальта, кварцита, железистых кварцитов и даже бетонного лома с арматурой. Мы не раз наблюдали, как на рудных участках в Казахстане и Узбекистане операторы переключались с конусных дробилок на ударные — и сразу снижали простои на 35–40%. Причина проста: ударная дробилка работает по принципу динамического разрушения, а не статического сжатия. Материал попадает в зону удара, сталкивается с быстро вращающимся ротором и отскакивает от плит-отбойников — многократно, под разными углами, с контролируемой скоростью. В результате получается кубовидный продукт с минимальным содержанием игольчатых и пластинчатых частиц. Когда ударная дробилка оправдана технически — и когда нет Не всякая задача требует ударной дробилки. Она эффективна, если: Входной материал имеет прочность до 150 МПа (не выше — иначе резко падает срок службы ударных элементов); Требуется высокая степень кубовидности конечного продукта (например, для щебня в асфальтобетон или бетон класса В30+); Сырьё содержит не более 10% влаги — при превышении этого значения возможны забивки и снижение производительности; На входе отсутствуют крупные посторонние включения: металл, дерево, камни с корнями — они вызывают аварийные нагрузки на ротор и подшипники. Если же руда содержит много глины, влажность стабильно выше 12%, или требуется дробление ультратвёрдых пород (диабаз, андезит), лучше рассмотреть гидравлические конусные или щековые дробилки. Ударная дробилка здесь не спасёт — она просто будет чаще останавливаться на очистке и ремонте. Что делает конструкцию надёжной — на практике Мы тестировали десятки моделей. И ключевой момент — не мощность двигателя, а то, как реализована система защиты ротора. Надёжная ударная дробилка должна иметь: Гидравлическую систему регулировки зазора между ротором и отбойными плитами — это позволяет оперативно компенсировать износ и поддерживать заданный гранулометрический состав; Быстросъёмные ударные плиты из высокохромистого чугуна или карбидно-вольфрамового сплава — замена занимает не более 45 минут без специнструмента; Регулируемую частоту вращения ротора — важно для адаптации под разные типы сырья: для известняка — 850 об/мин, для гранита — 720 об/мин; Систему автоматической смазки под давлением, которая подаёт смазку строго в точку трения каждые 12 минут — это продлевает ресурс подшипников в 2,3 раза по сравнению с ручной смазкой. Особенно выделяется подход ООО Таншань Цзюйпэн Машинери Оборудование: их ударные дробилки интегрируют запатентованную систему саморегулирующейся смазки и неметаллический защитный кожух ротора — он снижает нагрев и исключает искрообразование при попадании металла. Как выбрать — без переплаты и ошибок Перед покупкой ударной дробилки мы всегда просим клиентов ответить на три вопроса: Какой максимальный размер куска на входе? Если больше 200 мм — нужна предварительная щековая ступень. Какая требуемая производительность в час, и с какой стабильностью? Пиковые цифры в каталоге — не показатель: реальная производительность при 90%-ной загрузке может быть на 18–22% ниже. Какие условия эксплуатации? Открытая площадка с перепадами температур от –30 °C до +45 °C требует особого исполнения корпуса и уплотнений — стандартное оборудование там быстро выйдет из строя. И ещё одно: не ориентируйтесь только на цену единицы оборудования. Считайте стоимость тонны готового продукта — с учётом электроэнергии, расхода запчастей, простоев на обслуживание и потерь из-за низкого коэффициента извлечения. Именно так мы помогаем заказчикам в Азербайджане и Беларуси принимать решения — и в 87% случаев выбор падает на ударные дробилки с адаптированным под конкретную руду профилем ударных плит. Ударная дробилка — начало цепочки, а не финал Эффективность ударной дробилки напрямую зависит от того, что идёт до неё и после. Перед ней — обязательна качественная первичная дробилка и грохот с точной сортировкой по верхнему пределу. После — необходима система классификации и удаления мелочи: либо гидроциклоны, либо высокоэффективные вибрационные грохоты типа FC или SCC 1500, которые ООО Таншань Цзюйпэн Машинери Оборудование поставляет как часть комплексных решений. Ударная дробилка — это не «всё в одном». Это точный инструмент в руках опытного технолога. И когда её правильно встраивают в технологическую цепочку, учитывают особенности сырья и поддерживают в штатном режиме — она становится самым экономичным звеном в линии дробления. Не самой мощной. Не самой дорогой. А самой выгодной — по итоговой себестоимости тонны продукции.
13
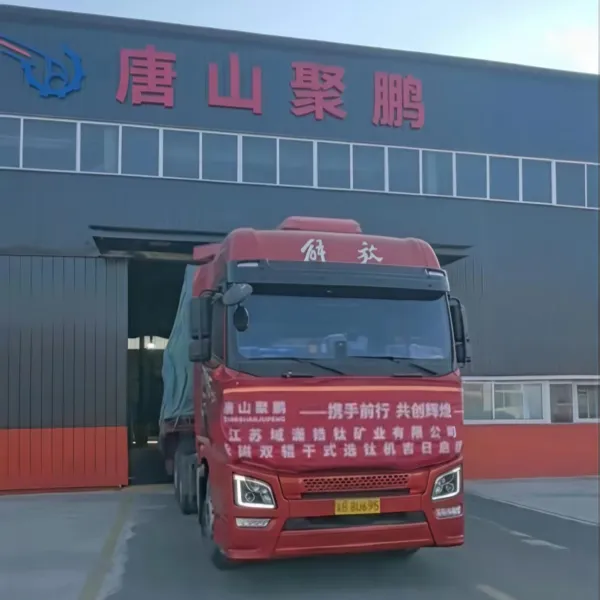
01/2026Отправлена первая партия груза в новом году! Запатентованное оборудование для переработки минералов компанииЦзюйпэн обеспечивает триумфальное начало года! Первая партия двухвалковых титановых сепараторов ООО Таншань Цзюйпэн Машинери Оборудование.
С изменением сезонов и обновлением всего живого, 2 января 2026 года, когда праздничная атмосфера Нового года еще не улетучилась, На территории завода ООО Таншань Цзюйпэн Машинери Оборудование. кипела работа. Первая партия изготовленных на заказ двухвалковых титановых сепараторов, прошедших несколько раундов тщательных испытаний, была торжественно украшена красными лентами и отправлена на полной скорости в ООО Таншань Цзюйпэн Машинери Оборудование. Это благоприятное начало ознаменовало новый год совместных усилий и взаимного успеха. В качестве основного оборудования, специально разработанного для разделения циркониево-титановой руды, отправленный на этот раз двухвалковый титановый концентратор обладает рядом практических технологических преимуществ: благодаря использованию конструкции с двойной магнитной классификацией и разделением он точно обогащает ильменит. В сочетании с регулируемым устройством контроля подачи он обеспечивает как точность переработки минералов, так и гибкую адаптацию к различным требованиям к образцам руды, эффективно повышая коэффициент извлечения циркониево-титановых рудных ресурсов. После дня эффективной транспортировки 3 января специальный транспортный автомобиль прибыл на территориюЦиндао, провинция Цзянсус полной загрузкой оборудования. На месте разгрузки персонал продемонстрировал слаженную координацию, а тяжелая подъемная техника выполняла точные операции, методично выполняя предварительные задачи, включая доставку, размещение и установку оборудования в соответствии с заранее определенным планом. В настоящее время строго следует техническим спецификациям, чтобы приступить к процедурам сборки и ввода оборудования в эксплуатацию. В дальнейшем основные усилия будут направлены на ускорение приведения оборудования в соответствие с эксплуатационными стандартами, что позволит повысить эффективность разделения циркониево-титановых руд. https://ecdn.cnyandex.com/fktmrlr/uploads/a8d4a0959fc5c03abc44a628b09ac891.mp4 Успешная отправка и ввод в эксплуатацию первой партии двухвалковых титановых сепараторов не только демонстрирует приверженность компании Tangshan Jupeng принципу «качество как основа, выполнение контрактов как основной принцип», но и является убедительным свидетельством углубления промышленной синергии между обеими сторонами и совместного поиска новых путей развития. Впоследствии руководство нашей компании провело специальное совещание с управленческой командой Цзянсу Юсяо, которое прошло в теплой и дружеской атмосфере. В ходе встречи наши представители торжественно вручили Цзянсу Юсяо памятный баннер, выразив нашу искреннюю благодарность за профессиональное руководство и ценные рекомендации по оптимизации оборудования. Обе стороны достигли высокого уровня консенсуса в отношении будущего долгосрочного сотрудничества. Компания Цзянсу Юсяо, являясь ключевым партнером в отрасли, на протяжении всего периода сотрудничества предоставляла существенные конструктивные предложения. Опираясь на свой обширный опыт в отрасли и профессиональные знания, она внесла ценный вклад в такие важные аспекты, как повышение производительности и оптимизация эффективности нашего оборудования. Это обеспечило надежную поддержку для постепенного усовершенствования нашего оборудования и плавного продвижения проекта. В ходе обсуждений руководство нашей компании заявило: «Профессиональное руководство Цзянсу Юсяо сыграло важную роль в решении технических проблем и повышении конкурентоспособности нашей продукции. Мы глубоко ценим эту искреннюю поддержку и помощь». Руководство Цзянсу Юсяо выразило искреннюю благодарность за памятный баннер и высоко оценило совместные достижения с момента начала партнерства. Обе стороны согласились, что эта встреча не только углубила их дружбу, но и укрепила их сотрудничество. В будущем они будут продолжать придерживаться принципа взаимной выгоды и взаимовыгодных результатов, расширяя сферы сотрудничества в таких областях, как технический обмен и совместное использование ресурсов. Вместе они будут решать проблемы отрасли и совместно изучать более широкие возможности для развития. https://ecdn.cnyandex.com/fktmrlr/uploads/eab5880b83bb38a4da6ef41c50d159b3.mp4 В будущем ООО Таншань Цзюйпэн Машинери Оборудование будет продолжать развиваться, опираясь на инновационные технологии и ориентируясь на потребности клиентов. Мы будем предоставлять комплексную поддержку на всех этапах установки, ввода в эксплуатацию и последующего технического обслуживания, поставляя высококачественное оборудование для переработки полезных ископаемых компании Цзянсу Юсяоo и нашей широкой сети партнеров. Вместе мы добьемся выдающихся результатов в области эффективного использования минеральных ресурсов.

